Systemy zbioru jaj w kurniku: pasy, windy i przenośniki poprzeczne — przewodnik po wymiarowaniu i zakupie
Przewodnik po wewnętrznym systemie zbioru jaj: jak pasy, windy i przenośniki poprzeczne transportują jaja z klatek do magazynu, jak je wymiarować i co uwzględnić w specyfikacji.
Autor HatchMatch Group Sourcing Desk · Zaktualizowano 2026-10-06
W skrócie
Krótka odpowiedź. Automatyczny system zbioru jaj transportuje jaja z pasa pod każdym poziomem klatek lub gniazd, w górę za pomocą windy, na przenośnik poprzeczny biegnący wzdłuż lub w poprzek kurnika, a następnie do magazynu jaj lub pakowalni. Kluczowe decyzje zakupowe obejmują: układ pasów dopasowany do systemu klatkowego lub wolierowego, typ i prędkość windy, wydajność przenośnika poprzecznego oraz delikatność transferu między sekcjami.
Najważniejsze wnioski
- Jaja są znoszone na pas (systemy klatkowe) lub staczają się na przenośnik z gniazda (systemy wolierowe i ściółkowe) biegnący wzdłuż każdego poziomu.
- Należy zacząć od liczby kur i ich oczekiwanej nieśności, a nie od zaokrąglonej liczby jaj.
- Pęknięcia i mikropęknięcia powstają zazwyczaj w punktach transferowych i przy gwałtownych zmianach kierunku, a nie na prostych odcinkach pasa.
- Sprzęt do zbioru powinien być wymiarowany tak, aby zasilać linię sortującą i pakującą w tempie, które jest ona w stanie faktycznie przetworzyć, a nie szybciej.
- Należy zapytać, czy pasy poziome pracują na programatorze czasowym, w sposób ciągły z małą prędkością, czy według harmonogramu zsynchronizowanego z programami świetlnymi i obchodami personelu.
Krótka odpowiedź. Automatyczny system zbioru jaj transportuje jaja z pasa pod każdym poziomem klatek lub gniazd, w górę za pomocą windy, na przenośnik poprzeczny biegnący wzdłuż lub w poprzek kurnika, a następnie do magazynu jaj lub pakowalni. Kluczowe decyzje zakupowe obejmują: układ pasów dopasowany do systemu klatkowego lub wolierowego, typ i prędkość windy, wydajność przenośnika poprzecznego oraz delikatność transferu między sekcjami. Każdy etap należy wymiarować pod kątem szczytowej, a nie średniej dziennej produkcji jaj, i upewnić się, że wydajność systemu odpowiada możliwościom przyjmowania jaj przez urządzenia do sortowania i pakowania.
Niniejszy przewodnik obejmuje ścieżkę zbioru od kurnika do punktu, w którym jaja opuszczają przenośnik poprzeczny; nie obejmuje on urządzeń do sortowania, pakowania i paletowania, co stanowi osobną decyzję zakupową po ustaleniu wydajności zbioru. Tekst jest skierowany do inwestorów i zespołów projektowych specyfikujących kurniki dla niosek, zazwyczaj w ramach projektów o wartości 250 000 USD lub więcej. Szerokości pasów, prędkości i wydajności przenośników różnią się w zależności od dostawcy i systemu klatkowego; ostateczne dane należy potwierdzić w kartach technicznych producenta.
Budowa systemu zbioru jaj etap po etapie
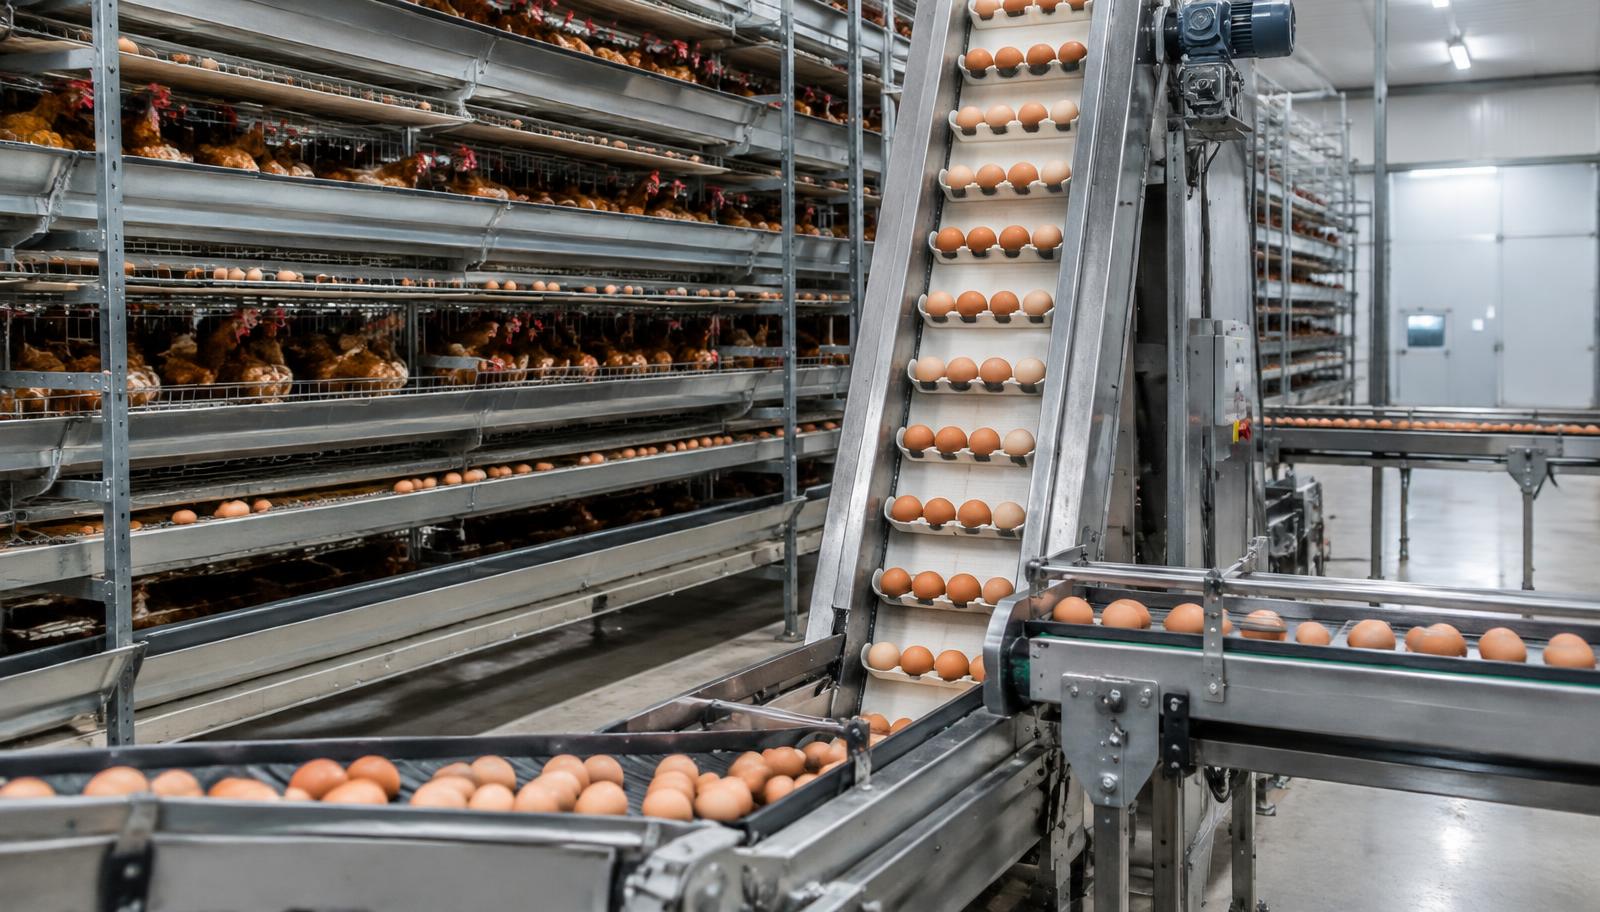
Jaja są znoszone na pas (systemy klatkowe) lub staczają się na przenośnik z gniazda (systemy wolierowe i ściółkowe) biegnący wzdłuż każdego poziomu. Pasy z wielu poziomów zasilają pionową windę — zazwyczaj koszową, schodkową lub obrotową — która unosi jaja bez ich uszkadzania na wysokość głównego przenośnika poprzecznego. Przenośnik poprzeczny zbiera jaja ze wszystkich rzędów w kurniku i transportuje je do magazynu jaj lub na wlot maszyny sortującej. Każdy punkt transferowy — z pasa do windy, z windy na przenośnik poprzeczny — jest miejscem koncentracji ryzyka pęknięć, dlatego płynne transfery o niskiej sile uderzenia są tak samo ważne jak surowa wydajność.
| Etap | Funkcja | Główne punkty zakupowe |
|---|---|---|
| Pas do jaj na poziomie | Transportuje jaja z miejsca zniesienia na koniec rzędu | Materiał pasa, szerokość, prędkość, liczba obsługiwanych poziomów, silnik napędowy na baterię |
| Winda | Unosi jaja z wysokości poziomu na wysokość przenośnika poprzecznego | Typ windy, maksymalna wysokość wzniosu, delikatność obchodzenia się z jajami, synchronizacja prędkości z pasami |
| Przenośnik poprzeczny | Transportuje jaja ze wszystkich rzędów do magazynu lub pakowalni | Szerokość, prędkość, wydajność w jajach na godzinę, liczba zasilających rzędów, bufor akumulacyjny |
| Transfer do magazynu | Przekazuje jaja do przechowywania, wózków lub linii pakującej | Płynna zmiana prędkości, rozdzielanie jaj przed sortownicą, stół akumulacyjny |
Chcesz te liczby dla swojej lokalizacji, skali i kraju? Specjalista HatchMatch przygotuje z Tobą budżet — bez opłat dla kupującego.
Zacznij bezpłatnieWymiarowanie systemu pod kątem szczytowej produkcji
Należy zacząć od liczby kur i ich oczekiwanej nieśności, a nie od zaokrąglonej liczby jaj. Kalkulator produkcji jaj pokazuje krzywą produkcji w cyklu nieśności i podaje szczytowe dzienne liczby jaj — to właśnie ta wartość powinna służyć do wymiarowania pasów, wind i przenośnika poprzecznego. System zaprojektowany pod średnią będzie niewydolny w szczycie nieśności. Należy przeliczyć szczytową dzienną liczbę jaj na stawkę godzinową w oparciu o faktyczną liczbę godzin zbioru w ciągu dnia (zbiór zazwyczaj nie trwa 24 godziny na dobę) i poprosić dostawców o potwierdzenie wydajności ich urządzeń w jajach na godzinę względem tej liczby, z marginesem na przyszłe stada lub dodatkowe kurniki.
W przypadku ferm wielokurnikowych pojawia się dodatkowe pytanie: czy każdy kurnik ma własny przenośnik poprzeczny do wspólnego magazynu, czy jeden przenośnik obsługuje kilka kurników po kolei? Odpowiedź zmienia długość przenośnika, liczbę silników i punkt, w którym pojedyncza awaria może wpłynąć na więcej niż jeden kurnik. W zapytaniu ofertowym (RFQ) należy opisać układ kurników i liczbę kur w każdym z nich, aby dostawcy wymiarowali system na podstawie tych samych danych.
Prędkość pasa, pęknięcia i jakość jaj
Pęknięcia i mikropęknięcia powstają zazwyczaj w punktach transferowych i przy gwałtownych zmianach kierunku, a nie na prostych odcinkach pasa. Należy zapytać dostawców, w jaki sposób ich winda zmienia kierunek i prędkość jaj, czy jaja są rozdzielane przed transferem oraz jaka jest pojemność buforowa w przypadku chwilowego spowolnienia w magazynie lub na sortownicy. System, który nie może przyjąć krótkiego przestoju na dalszym etapie, powoduje zatory na pasach poziomych, co może skutkować pozostawaniem jaj pod kurami dłużej niż planowano, zwiększając ryzyko zanieczyszczenia.
Materiał i napięcie pasa również pośrednio wpływają na jakość jaj: pas, który zwisa lub biegnie nierówno, powoduje toczenie się jaj zamiast ich płaskiego transportu, co zwiększa kontakt z drutem klatki i innymi jajami. Należy poprosić o informację o materiale pasa, oczekiwanej żywotności oraz sposobie regulacji i kontroli napięcia podczas rutynowej konserwacji.
Dopasowanie wydajności zbioru do urządzeń sortujących i pakujących
Sprzęt do zbioru powinien być wymiarowany tak, aby zasilać linię sortującą i pakującą w tempie, które jest ona w stanie faktycznie przetworzyć, a nie szybciej. Jeśli przenośnik poprzeczny dostarcza więcej jaj na godzinę niż pakowaczka jest w stanie posortować i zapakować, jaja będą się spiętrzać, przechodzić przez dodatkowe etapy manipulacji lub linia pakująca stanie się wąskim gardłem, niezależnie od wydajności systemu zbioru. Należy wcześnie potwierdzić wydajność planowanych urządzeń sortujących/pakujących w jajach na godzinę i dopasować do niej przenośnik poprzeczny oraz stoły akumulacyjne, z zachowaniem marginesu na szczyt nieśności. Wybór samej maszyny do sortowania i pakowania to osobna specyfikacja po potwierdzeniu tej wydajności.
Napęd, sterowanie i zasilanie
Należy zapytać, czy pasy poziome pracują na programatorze czasowym, w sposób ciągły z małą prędkością, czy według harmonogramu zsynchronizowanego z programami świetlnymi i obchodami personelu. Należy określić alarmy dla zacięć pasów, przestojów wind i przeciążeń silników, najlepiej raportowane do tego samego sterownika kurnika, który zarządza wentylacją i karmieniem. Ponieważ przestój w zbiorze może pozostawić jaja na pasach przez godziny, silniki systemu zbioru powinny zostać uwzględnione w obliczeniach obciążenia zasilania awaryjnego; użyj kalkulatora wymiarowania generatora, aby sprawdzić, czy zbiór jaj, wraz z wentylacją, karmieniem, oświetleniem i pompami wody, jest zabezpieczony na wypadek awarii sieci.
Co uwzględnić w zapytaniu ofertowym (RFQ)
Zapytanie ofertowe dotyczące systemu zbioru, które umożliwi dostawcom wycenę na tych samych zasadach, powinno zawierać: system klatkowy lub budynkowy i liczbę poziomów w rzędzie; liczbę rzędów i kurników, które system musi obsłużyć; oczekiwaną szczytową dzienną liczbę jaj i liczbę godzin dostępnych na zbiór każdego dnia; informację, czy potrzebny jest jeden czy więcej przenośników poprzecznych i ich wymaganą długość; wydajność w jajach na godzinę urządzenia sortującego/pakującego (lub prośbę o rekomendację); preferencje dotyczące materiału pasa i typu windy; integrację ze sterownikiem i alarmami; zasilanie i backup; oraz zakres montażu, uruchomienia, szkolenia i części zamiennych. Poproś o warunki dostawy na piśmie — zobacz nasz przewodnik po Incoterms w imporcie sprzętu drobiarskiego — oraz warunki gwarancji obejmujące silniki, pasy i sterowniki, zgodnie z naszym przewodnikiem po gwarancji, częściach zamiennych i obsłudze posprzedażowej.
Pytania do każdego dostawcy
Jaka jest wydajność w jajach na godzinę dla każdego etapu systemu i przy jakiej prędkości pasa? Przez ile punktów transferowych przechodzi jajo i jak każdy z nich jest zaprojektowany w celu redukcji siły uderzenia? Jaka jest pojemność buforowa na wypadek spowolnienia lub zatrzymania sortownicy? Które silniki, pasy i czujniki są produkowane przez Państwa, a które kupowane od poddostawców? Co dzieje się ze zbiorem w przypadku awarii sterownika kurnika lub zasilania? Kto serwisuje te urządzenia w naszym kraju i jaki jest typowy czas reakcji w przypadku zatrzymania pasa? Poproś o pisemne odpowiedzi i zestaw je w jednej tabeli porównawczej.
Częste błędy
Wymiarowanie systemu zbioru pod średnią dzienną liczbę jaj zamiast szczytowej nieśności. Przyjmowanie wydajności przenośnika poprzecznego jako stałej bez sprawdzenia jej względem faktycznej prędkości procesowej sortownicy/pakowaczki. Ignorowanie konstrukcji punktów transferowych przy porównywaniu cen, co skutkuje większą liczbą pęknięć po instalacji. Pomijanie silników zbioru w obliczeniach generatora awaryjnego. Porównywanie ofert dla jednego kurnika z ofertami wielokurnikowymi bez sprawdzenia, czy przenośnik poprzeczny jest w stanie obsłużyć planowaną liczbę rzędów. Finalizowanie systemu zbioru przed wyborem linii sortującej i pakującej, przez co oba systemy nie są dopasowane.
Gdzie pasuje HatchMatch
HatchMatch jest neutralną platformą zakupową dla komercyjnych projektów drobiarskich, zazwyczaj o wartości 250 000 USD i więcej. Nie jest producentem, instalatorem, wykonawcą EPC ani konsultantem i nie podpisuje umów na dostawy — kupujący zawierają umowy bezpośrednio z wybranymi przez siebie dostawcami. HatchMatch pomaga przekształcić wymagania w jedną pisemną specyfikację, aby oferty mogły być porównywane pozycja po pozycji. Każde zapytanie podlega ludzkiej weryfikacji, a HatchMatch dąży do udzielenia odpowiedzi w ciągu dwóch dni roboczych. Aby zacząć, prześlij zapytanie o projekt drobiarski, podając liczbę kur, system klatkowy lub budynkowy, układ kurnika i harmonogram.
Często zadawane pytania
Jaka jest różnica między pasem do jaj a przenośnikiem poprzecznym? Pas do jaj biegnie wzdłuż każdego poziomu lub rzędu, zbierając jaja w miejscu ich zniesienia. Przenośnik poprzeczny biegnie w poprzek kurnika, zbierając jaja z windy każdego rzędu i transportując je do magazynu lub pakowalni.
Ile jaj na godzinę powinien obsługiwać system zbioru? Zależy to od liczby kur, krzywej produkcji i liczby godzin zbioru w ciągu dnia; należy użyć szczytowej produkcji z kalkulatora produkcji jaj przeliczonej na stawkę godzinową, z marginesem bezpieczeństwa.
Czy system zbioru jaj musi być dokładnie dopasowany do maszyny sortującej i pakującej? Musi dostarczać jaja w tempie, które linia sortująca/pakująca jest w stanie przetworzyć bez tworzenia zatorów na pasach poziomych; należy potwierdzić wydajność pakowaczki przed sfinalizowaniem zakupu przenośnika poprzecznego.
Co powoduje najwięcej pęknięć jaj w systemach zbioru? Zazwyczaj są to punkty transferowe i zmiany kierunku — z pasa do windy, z windy na przenośnik poprzeczny — a nie same proste odcinki pasów. Należy pytać dostawców o konstrukcję tych punktów.
Czy zasilanie awaryjne powinno obejmować system zbioru jaj? Tak — przestój może spowodować pozostawanie jaj na pasach przez wiele godzin, dlatego silniki zbioru powinny być uwzględnione w obliczeniach generatora obok wentylacji, karmienia, oświetlenia i pomp wody.
From this article to a procurement-ready RFQ
HatchMatch Group is an independent sourcing desk — not a manufacturer or EPC contractor. These are the four steps we actually use with commercial poultry and hatchery buyers. If you are still deciding scope, start with what commercial poultry equipment includes and how suppliers are compared.
- 1. Plan the projectCapacity, climate and house layout in one guided workflowOpen
- 2. Build the RFQScope, specifications and comparable line itemsOpen
- 3. Submit the requestReviewed manually before any supplier introductionOpen
- 4. Track and compareFollow status and normalise supplier responsesOpen
Prefer the numbers first? Start with the poultry project cost calculator or browse the project planning guides.